电镀水处理设备主要分两类,一类是处理生产废水的环保设备,另一类是制备电镀用纯水的设备,选型时得先看你是要“治污”还是“制水”。那么,下面小编讲解一下
深圳电镀水处理设备工作中容易出现的问题:
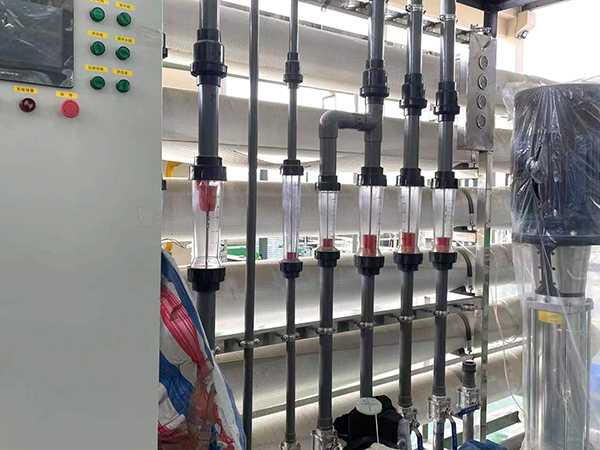
一、水质超标类(致命,直接罚)
1. 总镍超标(头号难题,化学镍 / 焦铜)
现象:pH 调到 9–10、加了重捕剂,出水镍依然高;时好时坏
原因:络合剂(柠檬酸、EDTA、次磷酸根)包裹镍,普通碱沉抓不住;芬顿破络 ORP、pH、反应时间不对;浓母液倒槽偷偷冲进收集池;含镍管线串到其他废水池
重点:车间排口镍属于一类污染物,不能靠稀释达标
2. 六价铬超标
现象:出水带淡黄色,Cr⁶⁺高
原因:还原槽 ORP 探头结垢失灵、亚硫酸氢钠投加不足;含铬废水和别的废水混流;pH 太高,还原反应失效
3. 总铜、锌反复超标
原因:pH 区间不对(氢氧化物是两性,过高会返溶);PAM/PAC 配比不对,絮体细小沉淀不下来;有少量络合铜(焦磷酸铜)
4. 氰超标(剧毒风险)
现象:破氰 ORP 上不去,药剂消耗异常大
原因:两级破氰没分开;pH 控制错误;含氰废水混入含铬、含镍池;次氯酸钠失效
二、沉淀、污泥系统问题(斜管池、压滤机)
1. 沉淀池出水浑浊、絮体飘泥、上清液发白
- PAM 加多 / 加少、搅拌太快打碎矾花;PAC 投加不足;pH 不在zui优沉淀区间;进水油污高(脱脂水),絮体被油包裹上浮
- 斜管板积泥堵塞,水流短路,泥水来不及沉淀就溢走
2. 污泥量突然暴增
片碱过量、pH 调太高;混入大量脱脂乳化油;浓槽液倒入调节池
3. 压滤机泥饼不干、含水率高、粘滤布、难卸料
电镀污泥本身粘性大;PAM 选型不对(阴离子 / 阳离子选错);污泥没浓缩直接进压滤;滤布老化、堵塞;厢式压滤机压榨压力不足
4. 排泥不及时,污泥池满池溢流
运维排班漏排泥;泥位计故障报警失效,泥水回流后端
污泥属于 HW17 危废,跑泥溢流属于环保事故
三、仪表与自动加药系统(90% 间歇性超标根源)
1. pH、ORP 探头结垢、结泥、漂移、读数假值
电镀废水金属离子极易在探头表面析出沉淀,读数看着正常,实际反应已经失效;探头没定期清洗标定、没有备用探头
2. 计量泵(加药泵)不出药、流量忽大忽小、吸空
药剂结晶堵管路(片碱、重捕剂、PAC);泵进气气蚀;泵头膜片腐蚀破损;药桶液位低吸进空气
3. 联锁失效:ORP/pH 到设定值还持续加药
信号线路松动、PLC 程序故障,导致药剂过量,反过来造成重金属返溶、余氯超标
四、泵、管路、罐体渗漏堵塞(PP 材质为主)
1. 磁力泵空转、发烫、流量变小
吸口堵塞、气缚(进气);PP 管路焊缝脱落;泵隔离套被金属颗粒磨损(强酸强碱容易漏液)
2. PP 池、法兰、焊接位置渗漏
焊接质量差;频繁酸碱交替应力开裂;药剂长期腐蚀垫片;池子围堰防渗破损,废水渗地面
3. 管路堵塞
重金属氢氧化物沉淀、PAC/PAM 絮凝沉积、油污结块;细小滤渣堆积在阀门、流量计
4. 隔油池、隔油槽失效
乳化油破乳差,油被带到后续反应池,包裹絮体,同时污染树脂 / RO 膜
五、回用系统(UF/RO/ 螯合树脂塔)专项问题
1. 螯合树脂塔失效,镍铜穿透
树脂饱和没再生;进水悬浮物高把树脂表层糊死;进水余氯没去除,树脂氧化中毒报废
2. RO 膜压差上涨、产水量下降、电导率飙升
重金属、钙镁结垢、有机物、油污污染膜面;阻垢剂投加不对;前端预处理过滤失效;浓水回流控制不当,盐分持续累积
3. 膜清洗频繁,越洗衰减越快
清洗药剂 pH、温度、时间控制错误,膜被氧化、水解损伤
六、前端收集与工艺设计类(先天坑,很难靠运维修好)
1. 分质分流混乱,各股废水串池(核心大坑)
含铬、含氰、络合镍、普通重金属共用收集池;车间清洗水管路接错;倒槽母液直接进调节池,浓度冲击直接干崩整套系统
2. 调节池容积偏小,生产波动时扛不住冲击负荷
车间突然倒槽、集中漂洗,浓度瞬间拉高,药剂来不及匹配
3. 应急池闲置或者容积不足
设备故障、停电时废水无处暂存,直接溢流外排(重大违法)
七、药剂、安全、运维类问题
1. 药剂失效、配药浓度乱配
双氧水、次氯酸钠见光分解;重捕剂被余氯氧化失效;工人随意稀释,小试参数作废
2. 药剂投加顺序错(高频)
比如:芬顿先加双氧水再加亚铁、重捕剂和氧化剂同时投加,药剂直接废掉
3. 安全隐患
氰废水池和酸混合产生氰化氢毒气;片碱飞溅;药剂区无围堰;废气收集没做好
4. 台账缺失、在线监控掉线、数据异常上传
在线重金属监测管路堵、采样泵坏,平台报警,生态局直接上门核查
八、快速排查顺序(现场运维实用)
先查:有没有串水混流 → 再查仪表探头是否脏、标定是否有效 → 检查加药泵有没有正常出药 → 看反应池矾花状态 → 核对进水有没有倒槽浓液 → zui后再考虑设备本体损坏
 帅诚水处理设备Shuai Cheng water treatment equipment




